
 angličtina
Kde přesnost mikrootvorů rozhoduje o kvalitě mlhy
Piezoelektrický atomizér přeměňuje elektrickou energii na jemný sprej vibrováním tenké kovové sítě při vysoké frekvenci. Charakter mlhy závisí téměř výhradně na geometrii otvorů, kterými kapalina prochází. Když inženýři přezkoumávají nový design sítě, skutečně se ptají, jak přesně lze vytvořit každý mikrootvor, jak konzistentně jej lze opakovat a zda si udrží své limity na tisících kusů. To je důvod přesné laserové mikrovia se staly běžnou cestou pro výrobce lékařských nebulizérů, kosmetických nástrojů, zvlhčovačů a aroma difuzérů.
Dvě síťové desky mohou pod stolní lampou vypadat identicky a přesto poskytovat velmi odlišné výsledky. Jeden může vytvářet hustý oblak malých kapiček, zatímco druhý produkuje větší kapky, které ulpívají na povrchu a snižují produkci. Průměr díry, hloubka díry, zkosení a rozteč ovlivňují to, jak je kapalina protlačována skrz desku a jak se každá kapka odděluje. Malé odchylky v kterékoli z těchto hodnot se projevují jako nerovnoměrná hustota mlhy, nerovnoměrné zahřívání uvnitř zařízení a stížnosti uživatelů, kteří si všimnou, že se sprej mění z jedné jednotky na druhou.
Tradiční mechanické vrtání a chemické leptání v tomto měřítku bojují. Vrtáky se rychle opotřebovávají, když průměr klesne pod několik desítek mikrometrů, a otřepy vzniklé při vrtání mohou narušit dráhu toku. Leptání může být rovnoměrné po celé desce, ale nabízí omezenou kontrolu nad profilem každého jednotlivého otvoru. Laserové zpracování se vyhýbá mnoha těmto potížím, protože energie je dodávána bez fyzického kontaktu, takže tenké fólie se neohýbají pod řeznou silou a každý otvor může být vytvořen v plánovaném pořadí.
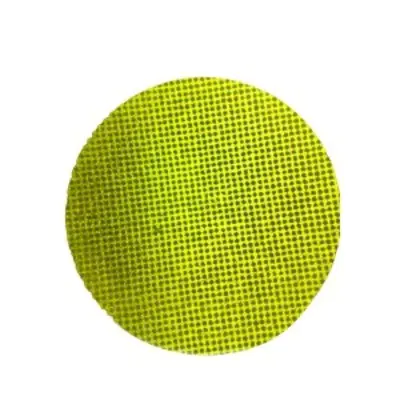
Klíčové s sebou: kvalita mlhy se řídí geometrií díry a tato geometrie musí být řízena na úrovni mikrometrů spíše než na úrovni milimetrů, která je běžná v obecném obrábění.
Jak geometrie díry tvaruje chování kapek
Rovné díry versus kuželové díry
Designu atomizéru dominují dva typy profilů. Rovné otvory udržují konstantní průměr od strany kapaliny ke straně postřiku. Jednoduše se modelují a kontrolují, a když je průměr pevně držen, vytvářejí předvídatelnou velikost kapiček. Zkosené otvory se rozšiřují směrem k stříkací straně a vytvářejí mělký kužel. Kužel snižuje odpor při vstupu kapaliny a může pomoci každé kapce uvolnit se z výstupu, což mnozí návrháři preferují pro nepřetržitou jemnou mlhu.
Níže uvedená tabulka shrnuje kompromisy, které technické týmy obvykle zvažují při výběru mezi těmito dvěma profily.
| Funkce | Rovná díra | Kuželový otvor |
|---|---|---|
| Typické použití | Sprej s pevným objemem | Souvislá jemná mlha |
| Průtokový odpor | Výše na vstupu | Nižší u vstupu |
| Inspekce | Kontrola průměru na základě měřidla | Kontrola profilu a úhlu |
| Hlavní riziko | Otřepy na hranách ovlivňují průtok | Posun úhlu kužele |
Ani jeden profil není univerzálně lepší. Správná volba závisí na viskozitě kapaliny, cílovém rozsahu kapek a frekvenci pohonu snímače. Kontrola návrhu by měla uvést tyto tři vstupy jako první, protože určují, zda lze problém vyřešit samotným průměrem nebo zda potřebuje úplnou specifikaci profilu s úhlem a tolerancí.
Cesta procesu od plechu k hotové síti
Spolehlivá procesní trasa je sestavena z kroků, z nichž každý chrání ten následující. Přeskočení fáze nebo změna sekvence může posunout konečný profil otvoru, i když nastavení laseru vypadá na papíře správně. Typická cesta pro laserem vytvořenou síťovou desku zahrnuje následující fáze.
- Příprava fólie: vyrovnejte a očistěte kovový plech, ověřte tloušťku v dohodnutém rozsahu a označte referenční hrany pro zarovnání.
- Upevnění: upněte fólii na plochý stolek tak, aby vzor otvorů odpovídal montážním prvkům hotového dílu.
- Tvorba laserových děr: vytvořte každou díru krátkými pulzy v řízeném pořadí skenování, upravte velikost bodu a energii pro cílovou geometrii.
- Čištění hran: odstraňte přetavený materiál a mikrootřepy krokem, který nemění průměr otvoru.
- Závěrečná kontrola a balení: změřte vzorkované destičky, zaznamenejte výsledky a chraňte hotovou síť před poškrábáním a kontaminací.
Zvláštní pozornost si zaslouží objednávka skenování. Pohybuje-li se laser přes desku jedním směrem bez přerušení, teplo se hromadí na jedné straně a otvory na vzdálenějším okraji mohou odcházet od cíle. Střídání směru skenování a vkládání krátkých intervalů ochlazování rovnoměrně rozloží tepelné zatížení, což udržuje rozptyl průměru úzký po celé aktivní oblasti.
Měřitelné cíle pro díry, rozteče a rovinnost
Specifikace by měly být napsány tak, aby je dodavatel mohl změřit ve výrobě. Fráze jako vysoká přesnost nedávají nákupnímu týmu nic k porovnání. Praktická specifikace uvádí každou charakteristiku, její cílový rozsah a metodu použitou k jejímu ověření.
| Charakteristický | Typický cíl | Způsob ověření |
|---|---|---|
| Průměr otvoru | 2 až 30 mikrometrů | Vzorkování optického měřidla |
| Tolerance průměru | Do 1 mikrometru v kritických zónách | Mikroskopické měření |
| Počet děr na kus | Stovky až několik tisíc, jak je nakresleno | Analýza obrazu |
| Rovnoměrnost výšky tónu | Konzistentní v celé aktivní oblasti | Měření souřadnic |
| Plochost desky | Omezená odchylka přes síť | Kontrola profilu povrchu |
| Výška otřepu okraje | Jen pár mikrometrů | Kontrola průřezu |
Na plánování měření záleží stejně jako na samotném cíli. Vzorkování by mělo pokrývat střed a okraje každé desky, protože procesní teplo může vytvářet malé gradienty na povrchu. Plán, který kontroluje pouze jednu zónu, může schválit díly, které později selžou v provozu.
U jednoho anonymizovaného pilotního dílu zůstaly otvory měřené ve středu desky dobře v rámci tolerance, zatímco otvory poblíž vnějšího okraje se posunuly asi o 2 mikrometry. Změna pořadí skenování a přidání intervalů chlazení uzavřelo mezeru v následující dávce a měření okrajů odpovídalo středu v dohodnutém limitu.
Laserové parametry, které řídí kvalitu hran
Ovládání šířky pulzu a energie
Krátké pulsy omezují šíření tepla do okolního kovu, což snižuje přetavenou vrstvu, která se tvoří kolem každého otvoru. Delší pulzy odstraňují materiál rychleji, ale mohou zanechat tlustší okraje, které zužují dráhu toku a mění chování kapek. Energie na puls by měla odstranit materiál čistě bez vytvoření tepelně ovlivněného pásu širšího, než umožňuje konstrukce.
Strategie bodového překrývání a skenování
Překrytí mezi po sobě jdoucími impulsy určuje, jak hladce se tvoří stěna každého otvoru. Příliš malé překrytí zanechává rýhovaný profil, zatímco nadměrné překrytí ztrácí čas a přidává teplo. Mnoho týmů používá krátkou strategii více průchodů: hrubý průchod vytvoří díru a dokončovací průchod s nižší energií zjemní stěnu a odstraní zbytkový okrajový materiál.
Pomoc při odstraňování plynu a nečistot
Pomocný plyn odstraňuje roztavené úlomky z otvoru během formování. Jeho směr, tlak a čistota ovlivňují výsledek.
- Proud plynu by měl odtlačovat nečistoty z výstupní strany, aby se částice znovu neusazovaly uvnitř otvoru.
- Tlak musí být vyvážený, protože nadměrná síla může rozvibrovat tenkou fólii a posunout vzor.
- Filtrace udržuje znovu usazené částice mimo další cílovou oblast během dlouhých výrobních sérií.
Kvalita hran je zřídka fixována jedním parametrem. Je to kombinovaný výsledek pulzní energie, překrytí, pořadí skenování a průtoku plynu.
Běžné vady a jak je včas zachytit
Většina defektů v laserem vytvořené síti má malý počet příčin. Díky včasnému rozpoznání příznaku je mnohem snazší opravit proces dříve, než bude ovlivněna celá dávka.
- Částečně ucpané otvory: obvykle způsobeny znovu uloženými úlomky. Vzorkování procházejícího světla problém rychle odhalí.
- Kuželový drift: často způsobeno posunem zaostření po dlouhém běhu. Kontrola zaostření v pevných intervalech udržuje profil stabilní.
- Otřepy na výstupní straně: obvykle souvisí s nízkým průtokem plynu nebo opotřebovanými přípravky. Kontrola příčného řezu potvrdí příčinu.
- Průměr rozprostřený přes talíř: obecně způsobené tepelným driftem. Vzorkování ve středu a na okrajích identifikuje trend.
Skutečný příklad ukazuje, jak se tyto šeky vyplatí. Jeden kupující jednou oznámil, že asi 18 desek z každých 1 000 neprošlo testem průtoku. Analýza hlavní příčiny ukázala na plynovou trysku, která se mírně posunula během výměny přípravku. Dodavatel přidal kontrolu zarovnání na začátku každé směny a během dvou týdnů klesla poruchovost pod 2 desky z každých 1000.
Metody ověřování, které budují důvěru kupujících
Optická a elektronová mikroskopie
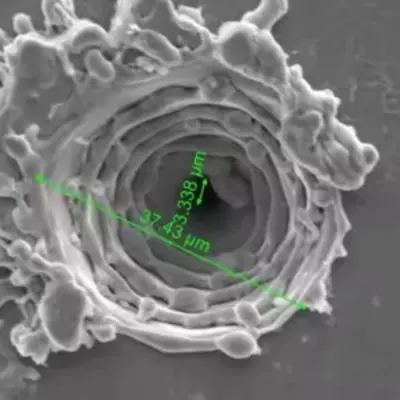
Optická mikroskopie je dostatečně rychlá pro rutinní odběr vzorků a funguje dobře pro kontrolu průměru a rozteče. Elektronová mikroskopie nabízí mnohem větší zvětšení a odhaluje strukturu stěn, přetavené vrstvy a mikrotrhliny, které optické metody mohou minout. Vyvážený plán využívá optické kontroly pro každodenní produkci a elektronové zobrazování pro kvalifikaci a analýzu poruch.
Funkční průtokové a sprejové testování
Rozměrové údaje dokazují, že otvory mají správnou velikost, ale nedokazují, že síť bude fungovat. Funkční testování měří průtok, vzor spreje a distribuci kapek v přípravku, který napodobuje konečné zařízení. Porovnání těchto výsledků se zprávou o rozměrech ukazuje, zda specifikace zachycuje vlastnosti, na kterých při použití záleží.
Zpráva o rozměrech prokazuje, že otvory mají správnou velikost, zatímco test postřikem prokazuje, že síť funguje.
Výběr síťových materiálů pro spolehlivou atomizaci
Výběr materiálu utváří jak chování laseru, tak dlouhodobý výkon sítě. Každá skupina kovů reaguje na teplo jinak a má svůj vlastní korozní profil.
Austenitická nerezová ocel nabízí dobrou odolnost proti korozi a stabilní mechanické chování, což z něj dělá běžnou volbu pro zařízení, která přicházejí do styku s roztoky na vodní bázi. Tvoří čisté stěny otvorů, ale vyžaduje pečlivou regulaci tepla, aby se omezily přetavené vrstvy.
Slitiny na bázi niklu poskytují silnou odolnost proti únavě při nepřetržitých vibracích. Vyhovují náročným aplikacím, kde si deska musí udržet svůj tvar po dlouhou životnost, i když náklady jsou vyšší a zpracovatelská okna užší.
Potahované fólie přidat povrchovou vrstvu pro chemickou kompatibilitu nebo kontrolu smáčení. Povlak musí vydržet laserové zpracování bez praskání, takže typ povlaku a parametry laseru by měly být kvalifikovány společně.
Tloušťka fólie je dalším klíčovým rozhodnutím. Tenčí fólie pronikají čistěji, ale při manipulaci a fixaci se snadněji deformují. Silnější fólie drží svůj tvar, ale vyžadují delší dobu cyklu a přísnější kontrolu zužování. Přizpůsobení tloušťky cílovému profilu otvoru je obvykle nejúčinnějším způsobem, jak vyvážit výtěžnost a dobu cyklu.
Kontrolní seznam zdrojů pro kupující
Technickou způsobilost je snazší posoudit, když kupující ví, na jaké otázky se má ptát. Níže uvedený kontrolní seznam pomáhá nákupním a inženýrským týmům porovnávat dodavatele na základě důkazů, nikoli podle brožur.
- Potvrďte minimální dosažitelnou velikost otvoru pomocí vzorových kusů, nikoli pouze publikovaných čísel.
- Vyžádejte si zprávu o měření ukazující skutečné rozložení průměru na desce.
- Zeptejte se, jak se během výroby monitoruje zaostření, průtok plynu a vyrovnání upínacích přípravků.
- Přezkoumejte cestu procesu, zejména čištění hran a závěrečnou kontrolu.
- Před první objednávkou se písemně dohodněte na plánu odběru vzorků a kritériích přijetí.
- Před přechodem na objemy začněte s pilotní šarží.
Dodavatelé, kteří vysvětlují každý z těchto bodů srozumitelně, obvykle provozují disciplinovanější proces. Technický přehled stejného procesu naleznete v souvisejícím laserové mikroprůchody pro síť atomizéru strana, která popisuje pracovní rozsah a způsob jeho měření.
Často kladené otázky
Q1: Jaké velikosti otvorů jsou praktické pro síť atomizéru?
Mnoho konstrukcí atomizérů používá otvory o velikosti přibližně 2 až 30 mikrometrů. Nejlepší volba závisí na kapalině, požadovaném rozsahu kapek a frekvenci snímače, takže cíl by měl být potvrzen vzorkem před zmrazením návrhu.
Q2: Jaké je srovnání laserového zpracování s chemickým leptáním u tenkých fólií?
Leptání nabízí dobrou jednotnost na celé desce, ale omezenou kontrolu nad jednotlivými profily otvorů. Laserové zpracování vytvaruje každý otvor v plánovaném pořadí s definovanou kvalitou zkosení a hrany, což je důležité, když je samotný profil součástí specifikace.
Q3: Jak lze ověřit geometrii otvoru bez zničení vzorku?
Optická mikroskopie a vzorkování v procházejícím světle kontroluje průměr, rozteč a ucpání bez řezání součásti. V případě konstrukce s kuželem a stěnou může být kus zpracovaný se stejnými parametry řezán, zatímco výrobní díly zůstanou nedotčeny.
Q4: Jaké informace by měla žádost o cenovou nabídku obsahovat?
Zahrňte materiál a tloušťku fólie, výkres rozvržení otvoru, rozsah cílového průměru, typ profilu, velikost aktivní oblasti, očekávání odběru vzorků a očekávaná množství pro pilotní a hromadné objednávky. Jasné vstupy snižují revizní cykly a činí nabídku přesnější.
Q5: Proč první várka někdy trvá déle?
První várka obvykle zahrnuje ladění parametrů, ověření přípravku a inspekční kalibraci. Jakmile je proces stabilní, pozdější dávky postupují rychleji, a proto mnoho kupujících považuje pilotní běh za kvalifikační krok.
Přeměna specifikací na stabilní výstup mlhy
Stabilní výstup mlhy začíná dlouho předtím, než je zařízení sestaveno. Začíná to jasně definovanou geometrií otvoru, procesní trasou, která chrání každou fázi, a metodami měření, které odrážejí, jak bude síť skutečně používána. Když se tyto prvky seřadí, deska dodává stejný sprej od první jednotky k poslední.
Pro týmy plánující nový design atomizéru je nejužitečnějším dalším krokem písemná specifikace a ukázka. Společně propracujte profil díry, materiál a plán ověření a použijte zpracování mikrootvorů odkaz na porovnání procesních limitů před stanovením konečných cílů.
Související produkty
-
Zvlhčovač Aromaterapie Zvlhčovač Zamlžovací tác PCB Deska USB6V12V24V Pětihlavá deska s ovladačem PCB Deska s 10 hlavními ovladači
-

Ovladač PCB nebulizátoru pro lékařský inhalační nebulizátor Respirátor na hlavě B
-

Deska ovladače PCB atomizéru Medical Mesh Atomizer Tray Elektronický atomizér pro odvykání kouření
-

Deska ovladače pro zvlhčovač Crescent PCB Board Timing 2/4h Funkce 1,5W
-
M16-108KHZ Polyimid PI Membrána Mesh Micro Mesh Nebulizér Lékařský nebulizátor Ultrazvukový Mesh Nebulizer 3μm Mikroporézní inhalační nebulizátor s nebulizačním diskem Spotřeba 1~1,5W
-
M16-108KHZ Polyimid PI Membrána Mesh Micro Mesh Nebulizer Lékařský nebulizér Ultrazvukový Mesh Nebulizer 3μm Mikroporézní nebulizační disk pro inhalační nebulizátor
-
M16-110KHZ Polyimid PI Membrána Mesh Micro Mesh Nebulizer Lékařský nebulizér Ultrazvukový Mesh Nebulizer 3μm Mikroporézní nebulizační disk Disk pro inhalační nebulizátor
-
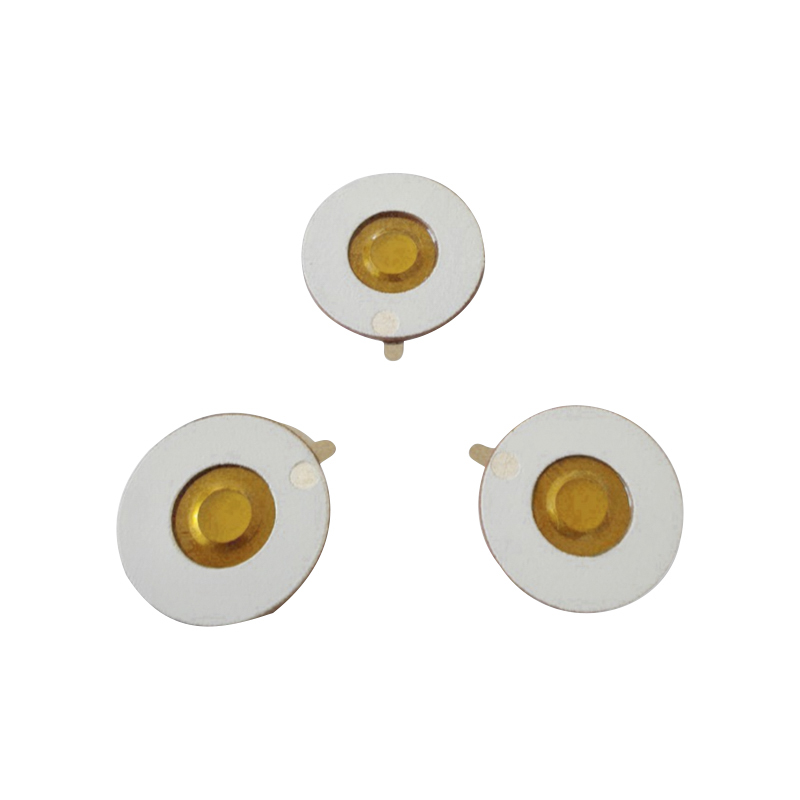
M16-108KHZ Polyimid PI Membrána Mesh Micro Mesh Nebulizér Lékařský nebulizér Ultrazvukový Mesh Nebulizer Tablet 3μm mikroporézní inhalace Budesonid Nebulizační zásobník
- Odkazy na produkty
- Lékařský mesh piezo atomizér
- Piezo atomizér s polymerovým PI filmem
- KNN bezolovnatý mesh piezo atomizér
- PI olověný síťový nulovací čip
- Mikrosíťovaný piezo atomizér pro ohřívač
- Piezo atomizér pro ventilátor / zvlhčování / krásu
- Ultrazvukový atomizační převodník
- Ultrazvukový vysokofrekvenční piezo atomizér
- Piezo atomizér se senzorem výroby energie/topení
- Design PCB lékařského piezo atomizéru
- Technologie přesného laserového zpracování mikrootvorů
- Kontakt
-
Budova 1, Fortune Star 2, č. 311 Huanzhen North Road, město Chang'an, město Haining, provincie Zhejiang, Čína.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobilní